 Portuguese
 English
 German
 French
 Italian
 Spanish
 Polish
 Czech
 Turkish
 Russian
 Korean
 Japanese
ilustrar
São descritas as características e especificações técnicas das cerâmicas de alumina de alta pureza e padrão, tais como resistência à compressão em altas temperaturas, dureza e resistência ao desgaste. Em seguida, são detalhados a preparação do pó, os métodos de conformação (incluindo moldagem por colagem, extrusão e prensagem a quente), as técnicas de sinterização e as etapas subsequentes de usinagem de precisão, como retificação de precisão, corte e tratamento de superfície. Esses processos tornam as cerâmicas de alumina adequadas para aplicações de alta precisão nos campos mecânico, eletrônico e médico.
Parte 1: Características e Especificações Técnicas
As cerâmicas de alumina dividem-se principalmente em duas categorias: de alta pureza e comuns. Os materiais cerâmicos de alumina de alta pureza apresentam teor de Al2O3 superior a 99%. Devido à sua elevada temperatura de operação (até 1650℃ ou até mais), resistência à compressão (a 20°C) de 2000MPa, dureza Vickers (Hv50) de 15,7 (GPa) e tenacidade à fratura de kJ/mm², são amplamente utilizadas nas indústrias mecânica, química e petrolífera para fabricar diversos componentes mecânicos. Na indústria eletrônica, podem ser empregadas como substratos de circuitos integrados e como materiais isolantes de alta frequência. Já as cerâmicas de alumina comuns são classificadas conforme o teor de Al2O3 em tipos 98%, 95%, 90% e 85%; às vezes, também são incluídas na série de cerâmicas de alumina comuns aquelas com teor de Al2O3 de 80% ou 75%.
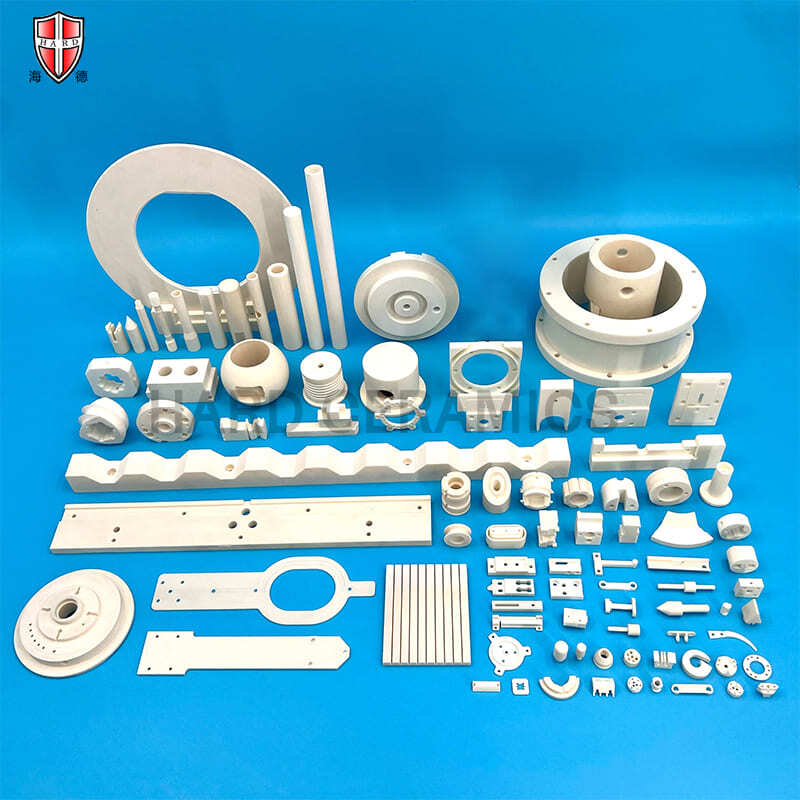
Dureza: A dureza de Mohs é 9, inferior apenas à do diamante (10), superando amplamente o aço resistente ao desgaste e o aço comum.
Excelente resistência ao desgaste: A resistência ao desgaste é 266 vezes superior à do aço-manganês e 171,5 vezes superior à do ferro fundido de alto teor de cromo. De acordo com nossa pesquisa de acompanhamento de clientes realizada nos últimos dez anos, sob as mesmas condições de trabalho, a vida útil dos equipamentos pode ser prolongada em pelo menos dez vezes.
Leveza: A densidade da cerâmica de alumina é de 3,85 g/cm³, apenas metade da do aço, o que permite reduzir significativamente a carga sobre os equipamentos. Os principais indicadores técnicos da nossa cerâmica de alumina são: teor de alumina ≥99%, densidade ≥3,85 g/cm³, dureza Vickers (Hv50) ≥15,7 (1600) Gpa (Kg/mm²), resistência à compressão ≥2000 MPa, tenacidade à fratura ≥4 MPa·m1/2, resistência à flexão ≥330 MPa, condutividade térmica 27,5 W/mK, entre outros.
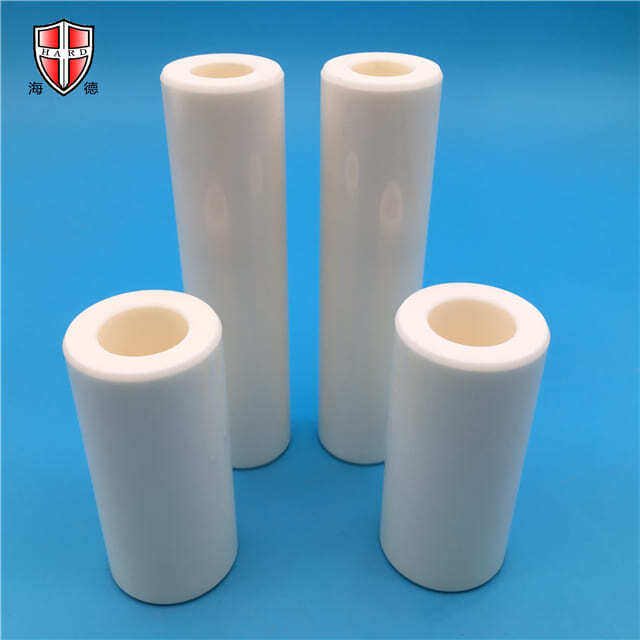
Entre eles, o material cerâmico de alumina a 99% é utilizado para fabricar diversos componentes estruturais cerâmicos de precisão, como flanges cerâmicos, componentes estruturais cerâmicos de formas irregulares e mangas protetoras cerâmicas. As cerâmicas de alumina são principalmente empregadas como peças resistentes à corrosão e ao desgaste. A cerâmica de alumina a 85% costuma incorporar pó de talco para melhorar suas propriedades elétricas e sua resistência mecânica, podendo ser selada com metais como molibdênio, nióbio e tântalo. Às vezes, é utilizada em dispositivos eletrovácuos.
Parte 2: Preparação do Pó
O pó de alumina é produzido de acordo com diferentes requisitos do produto e processos de moldagem, com tamanho de partícula inferior a 1 μm. A fabricação de cerâmicas de alumina de alta pureza exige não apenas uma pureza da alumina superior a 99%, mas também moagem ultrafina e distribuição uniforme do tamanho das partículas. Ao utilizar moldagem por extrusão ou por injeção, é necessário adicionar ao pó de 10 a 30% de aglutinante e plastificante, geralmente termoplástico ou resina. O aglutinante orgânico deve ser misturado ao pó de alumina a 150–200 °C para facilitar a moldagem. Materiais em pó prensados a quente não requerem a adição de aglutinantes. Se for utilizada prensagem a seco semi‑automática ou totalmente automática, aplicam‑se exigências especiais ao pó. Na granulação por pulverização, é necessário que o pó seja esférico, a fim de melhorar sua fluidez e facilitar o enchimento automático da parede do molde durante a moldagem. Além disso, para reduzir o atrito entre o pó e a parede do molde, é preciso adicionar de 1 a 2% de lubrificante, como ácido esteárico ou PVA.
Parte 3: Método de Moldagem
Os métodos de conformação para cerâmicas de alumina incluem prensagem a seco, moldagem por colagem, extrusão, prensagem isostática a frio, moldagem por injeção, moldagem por fita, prensagem a quente e prensagem isostática a quente. Nos últimos anos, foram desenvolvidas outras tecnologias de conformação, como a moldagem por filtração sob pressão, a moldagem por solidificação direta, a moldagem por gel, a moldagem por colagem centrífuga e a moldagem por sólido livre. Formas, tamanhos, geometrias complexas e requisitos de precisão diferentes exigem métodos de conformação distintos. A seguir, apresentamos uma introdução aos métodos de conformação mais comuns:
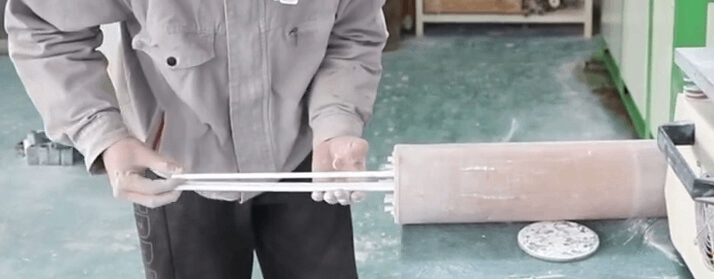
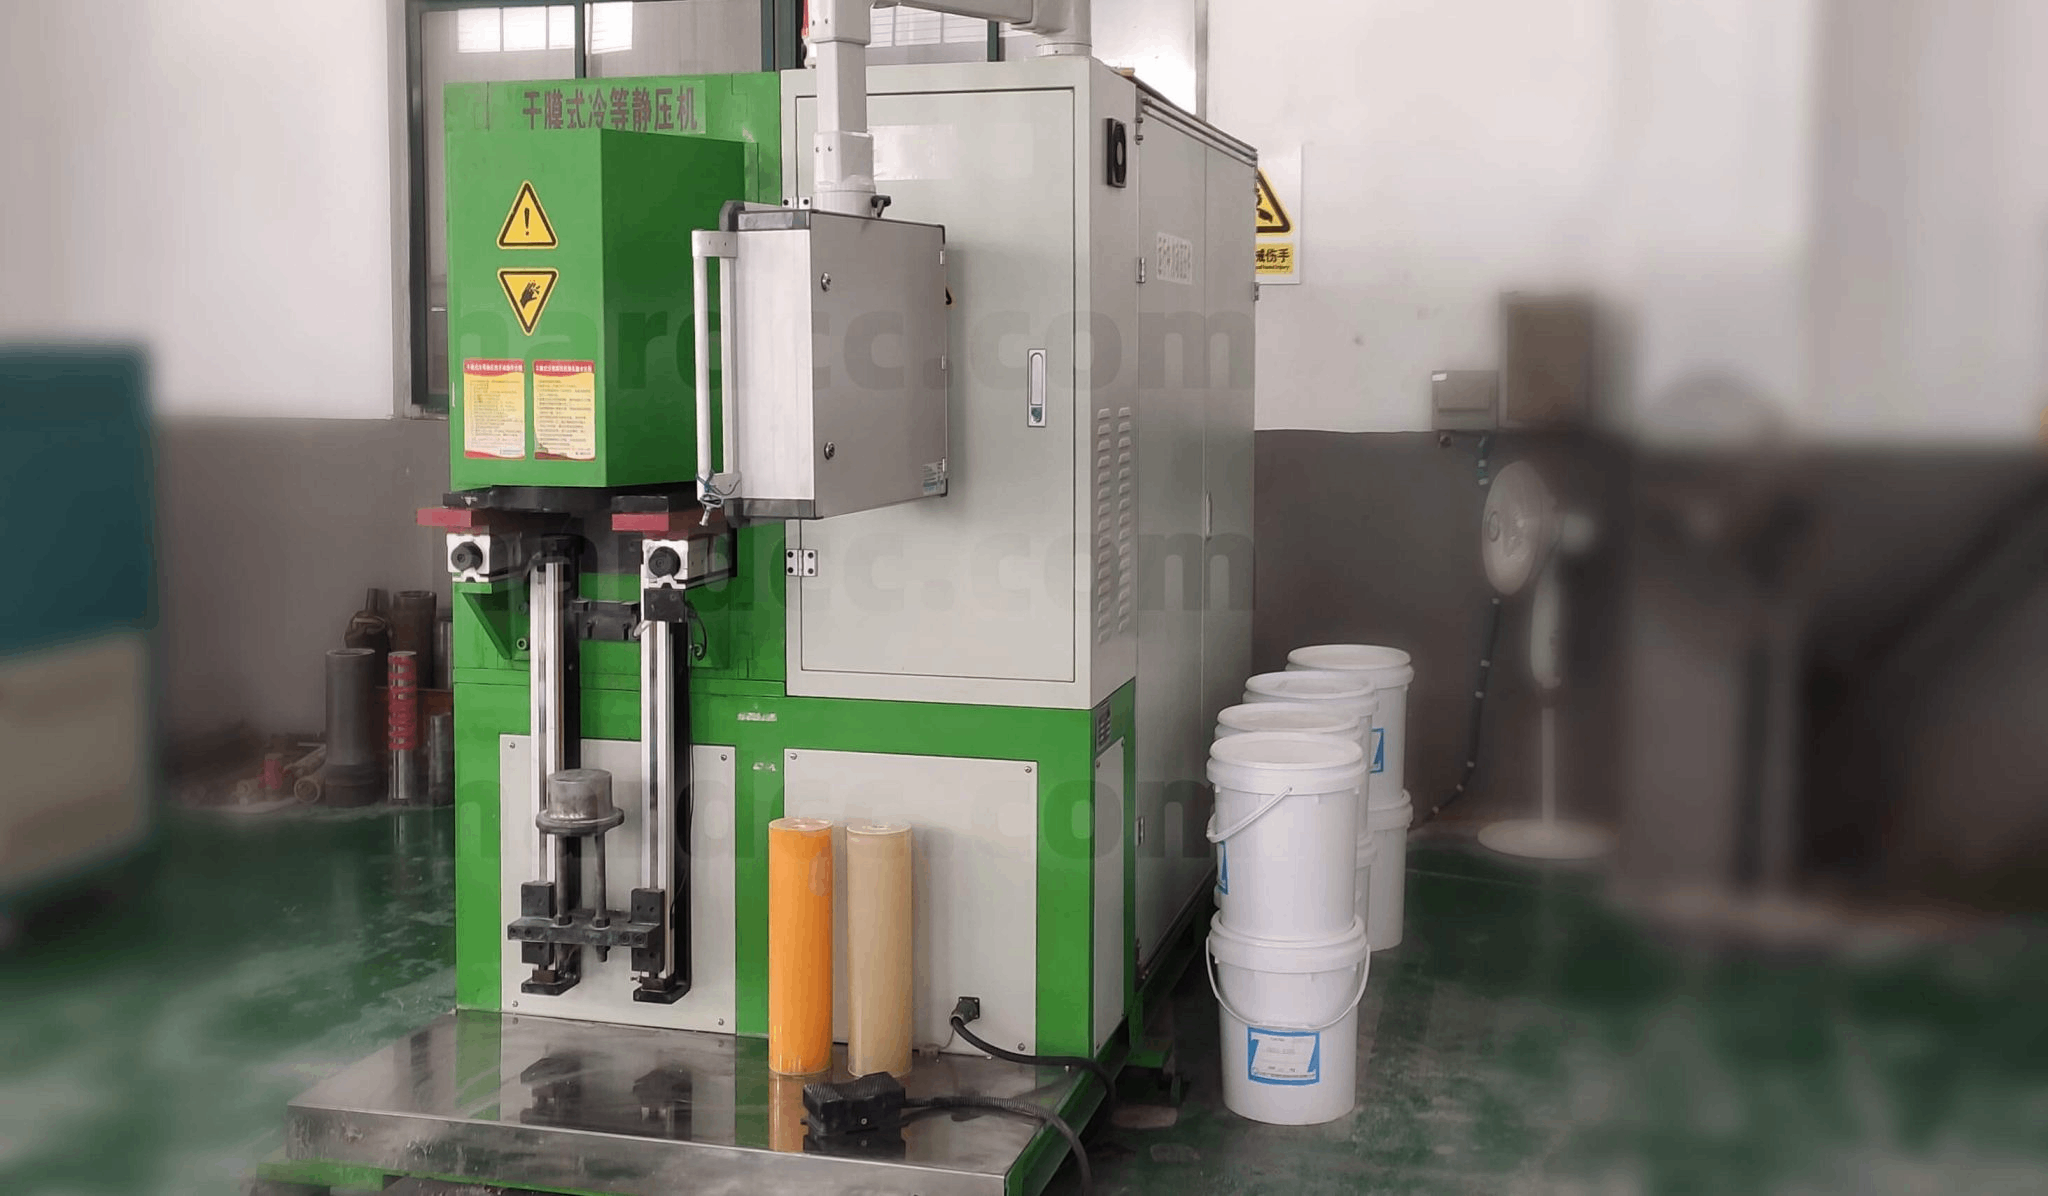
Prensagem isostática a frio: Na prensagem isostática, o pó é compactado uniformemente por todas as direções sob a mesma pressão. Essa distribuição homogênea da pressão garante que o corpo cerâmico prensado apresente densidade constante. A densidade uniforme ajuda a manter uma taxa de contração estável durante a sinterização ou a prensagem isostática a quente, minimizando assim empenamentos ou deformações. Além disso, a elevada resistência do corpo obtida pela prensagem isostática assegura excelente durabilidade e desempenho ao produto final.
Parte 4: Tecnologia de Sinterização
A sinterização é uma técnica utilizada para densificar corpos cerâmicos granulares, transformando-os em materiais sólidos. Durante o processo de sinterização, são removidos os poros, pequenas quantidades de gás, impurezas e matéria orgânica presentes no corpo, permitindo que as partículas cresçam e se consolidem. Fornos elétricos são amplamente empregados na sinterização. Além da sinterização à pressão atmosférica, existem também a sinterização por prensagem a quente e a prensagem isostática a quente (HIP). Embora a sinterização contínua por prensagem a quente aumente a produção, ela é onerosa em termos de equipamentos e moldes, e o comprimento do produto acabado é limitado devido ao aquecimento axial. Atualmente, muitos produtos cerâmicos de alumina de alto valor agregado ou componentes especiais necessários para a defesa nacional, como rolamentos cerâmicos, espelhos, combustível nuclear e peças cilíndricas, são produzidos principalmente por meio do HIP ou de métodos de sinterização sem pressão em alto vácuo.
Parte 5: Processamento Subsequente
Após a sinterização, as cerâmicas de alumina exigem uma série de etapas de usinagem de precisão para atender às demandas de diversas aplicações de alta precisão. O processamento subsequente das cerâmicas de precisão inclui as seguintes etapas principais:
Retificação e Polimento de Precisão: As peças brutas de cerâmica de alumina sinterizada requerem retificação e polimento de precisão para alcançar o acabamento superficial e a precisão dimensional desejados. Esse processo é realizado passo a passo, desde a retificação grossa até a retificação fina, culminando no polimento final.
Corte e Modelagem de Precisão: De acordo com os requisitos do cliente, as cerâmicas de alumina sinterizada podem ser ainda cortadas e conformadas em geometrias complexas e estruturas intrincadas. A tecnologia avançada de corte a laser é amplamente utilizada para garantir a precisão do corte e a qualidade do produto final.
Inspeção e Controle de Qualidade: Componentes cerâmicos de precisão processados passam por múltiplas inspeções e rigoroso controle de qualidade para garantir a qualidade e o desempenho do produto. Os métodos comuns de inspeção incluem medição dimensional, ensaio de dureza e teste de estabilidade térmica. Durante a inspeção, são utilizados equipamentos e ferramentas especializados, seguindo-se as normas e especificações de inspeção pertinentes.
Por meio dessas etapas de usinagem de precisão, as cerâmicas de alumina podem ser transformadas em peças cerâmicas de precisão que atendem a diversos requisitos de alta tecnologia e são amplamente utilizadas nos setores de eletrônica, maquinaria, medicina e outros campos.
