 Czech
 English
 German
 French
 Italian
 Spanish
 Portuguese
 Polish
 Turkish
 Russian
 Korean
 Japanese
ilustrovat
Jsou popsány charakteristiky a technické specifikace vysoce čistých a standardních alumina keramik, jako jsou pevnost v tlaku při vysokých teplotách, tvrdost a odolnost proti opotřebení. Následně jsou podrobně uvedeny příprava prášku, formovací metody (včetně litého tvarování, extruze a lisování za horka), sinterizační techniky a následné kroky přesné obrábění, jako je přesné broušení, řezání a povrchová úprava. Tyto procesy umožňují, aby byly alumina keramiky vhodné pro vysokopřesné aplikace v mechanickém, elektronickém a lékařském oboru.
Část 1: Vlastnosti a technické specifikace
Alumina keramiky se dělí hlavně na dvě kategorie: vysoce čisté a běžné. Vysoce čisté materiály z alumina keramiky mají obsah Al2O3 přes 99 %. Díky vysoké provozní teplotě (až 1650 °C nebo dokonce vyšší), pevnosti v tlaku (při 20 °C) 2000 MPa, tvrdosti podle Vickers (Hv50) 15,7 (GPa) a energii lomu kJ/mm² jsou široce využívány v strojírenství, chemickém a ropném průmyslu k výrobě různých mechanických součástí. V elektronickém průmyslu mohou sloužit jako substráty integrovaných obvodů a vysokofrekvenční izolační materiály. Běžné alumina keramiky jsou podle obsahu Al2O3 klasifikovány na typy 98 %, 95 %, 90 % a 85 %; někdy jsou do řady běžných alumina keramik zařazeny i ty s obsahem Al2O3 80 % nebo 75 %.
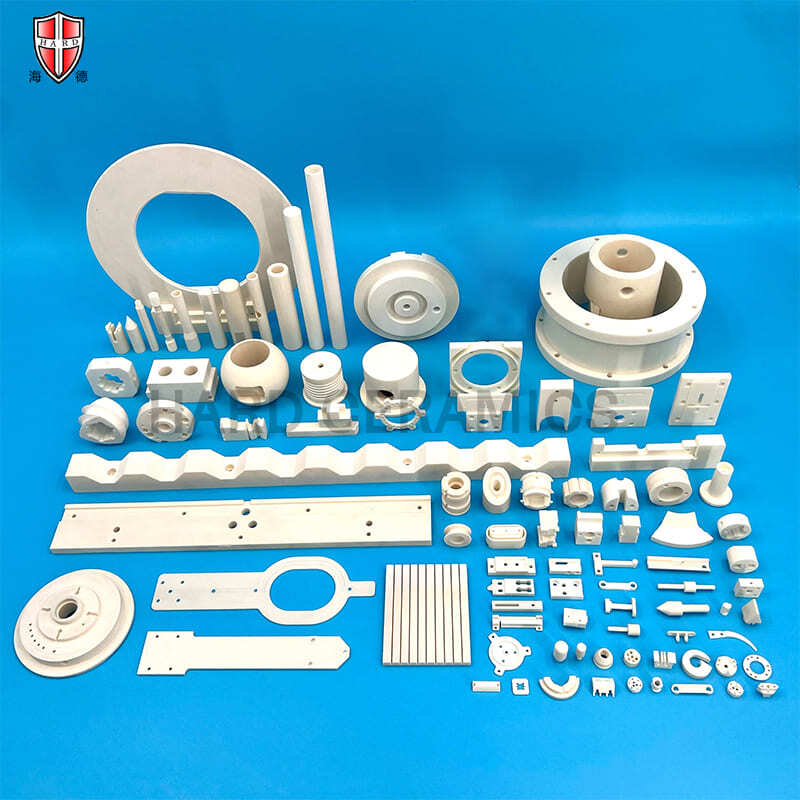
Tvrdost: Tvrdost podle Mohse je 9, hned po diamantu (10), a daleko převyšuje odolnost proti opotřebení oceli a běžné oceli.
Vynikající odolnost proti opotřebení: Odolnost proti opotřebení je 266krát vyšší než u manganové oceli a 171,5krát vyšší než u vysokochromové litiny. Podle našeho desetiletého sledování zákazníků lze za stejných provozních podmínek životnost zařízení prodloužit minimálně desetinásobně.
Lehkost: Hustota alumina keramiky je 3,85 g/cm³, což je pouze polovina hustoty oceli, což může výrazně snížit zatížení zařízení. Hlavní technické ukazatele naší alumina keramiky jsou: obsah Al2O3 ≥99 %, hustota ≥3,85 g/cm³, tvrdost podle Vickers (Hv50) ≥15,7 (1600) Gpa (Kg/mm²), pevnost v tlaku ≥2000 MPa, tuhost lomu ≥4 MPa·m1/2, pevnost v ohybu ≥330 MPa, tepelná vodivost 27,5 W/mK atd.
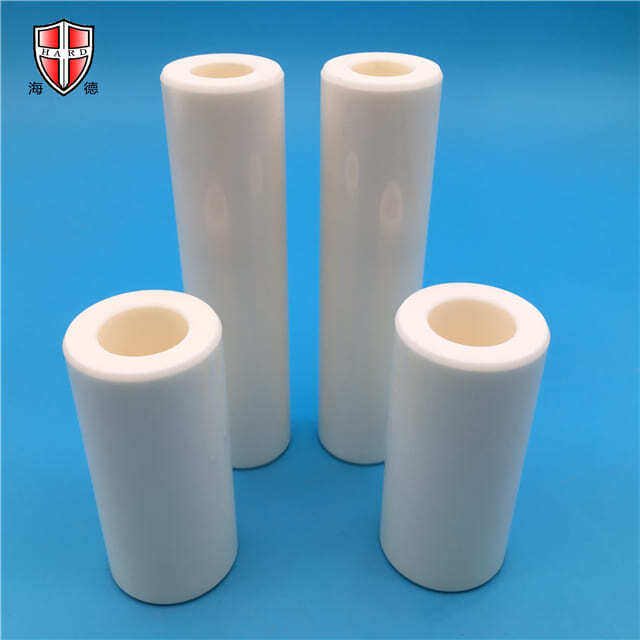
Mezi nimi se keramický materiál z 99% oxidu hlinitého používá k výrobě různých přesných keramických konstrukčních součástí, jako jsou keramické příruby, nepravidelně tvarované keramické konstrukční součásti a keramické ochranné pouzdra. Keramika z oxidu hlinitého se především používá jako odolné proti korozivnímu působení a opotřebení díly. Keramika z 85% oxidu hlinitého často obsahuje talkový prášek pro zlepšení elektrických vlastností a mechanické pevnosti a může být utěsněna kovovými materiály jako je molybden, niob a tantal. Někdy se používá v elektrovakuových zařízeních.
Část 2: Příprava prášku
Prášek oxidu hlinitého se vyrábí podle různých požadavků na výrobek a formovacích procesů s velikostí částic menší než 1 μm. Výroba vysoce čisté keramiky z oxidu hlinitého vyžaduje nejen čistotu oxidu hlinitého nad 99 %, ale také ultrajemné mletí a rovnoměrné rozložení velikosti částic. Při použití extruzní nebo vstřikovací formovací technologie je nutné do prášku přidat 10–30 % pojiva a plastifikátoru, obvykle termoplastu nebo pryskyřice. Organické pojivo by mělo být smícháno s práškem oxidu hlinitého při teplotě 150–200 °C, aby usnadnilo formování. Hot-pressed práškové materiály nepotřebují přidávání pojiv. Pokud se používá poloautomatické nebo plně automatické suché lisování, platí speciální požadavky na prášek. Při sprejové granulaci je potřeba, aby byl prášek kulovitý, aby se zlepšila jeho tekutost a usnadnilo se automatické naplnění stěny formy během formování. Kromě toho, aby se snížilo tření mezi práškem a stěnou formy, je třeba přidat 1–2 % mazadla, například stearovou kyselinu nebo PVA.
Část 3: Způsob tváření
Formovací metody pro alumíniovou keramiku zahrnují suché lisování, liitování v suspenzi, extruzi, studené izostatické lisování, vstřikování, páskové liitování, horké lisování a horké izostatické lisování. V posledních letech byly vyvinuty i další formovací technologie, jako je lisování tlakovou filtrací, přímé tváření tuhnutím, gelové tváření, odstředivé liitování v suspenzi a volné tváření tuhnutím. Různé tvary, velikosti, složité tvarové konfigurace a požadavky na přesnost vyžadují různé formovací metody. Následuje úvod k běžným formovacím metodám:
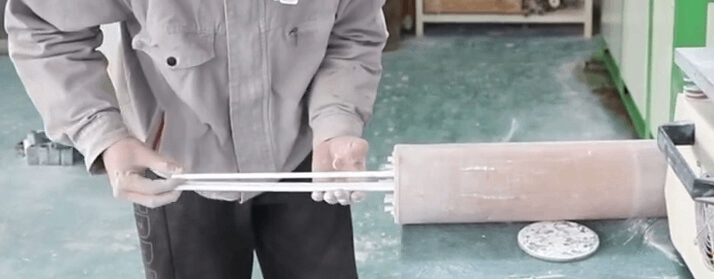
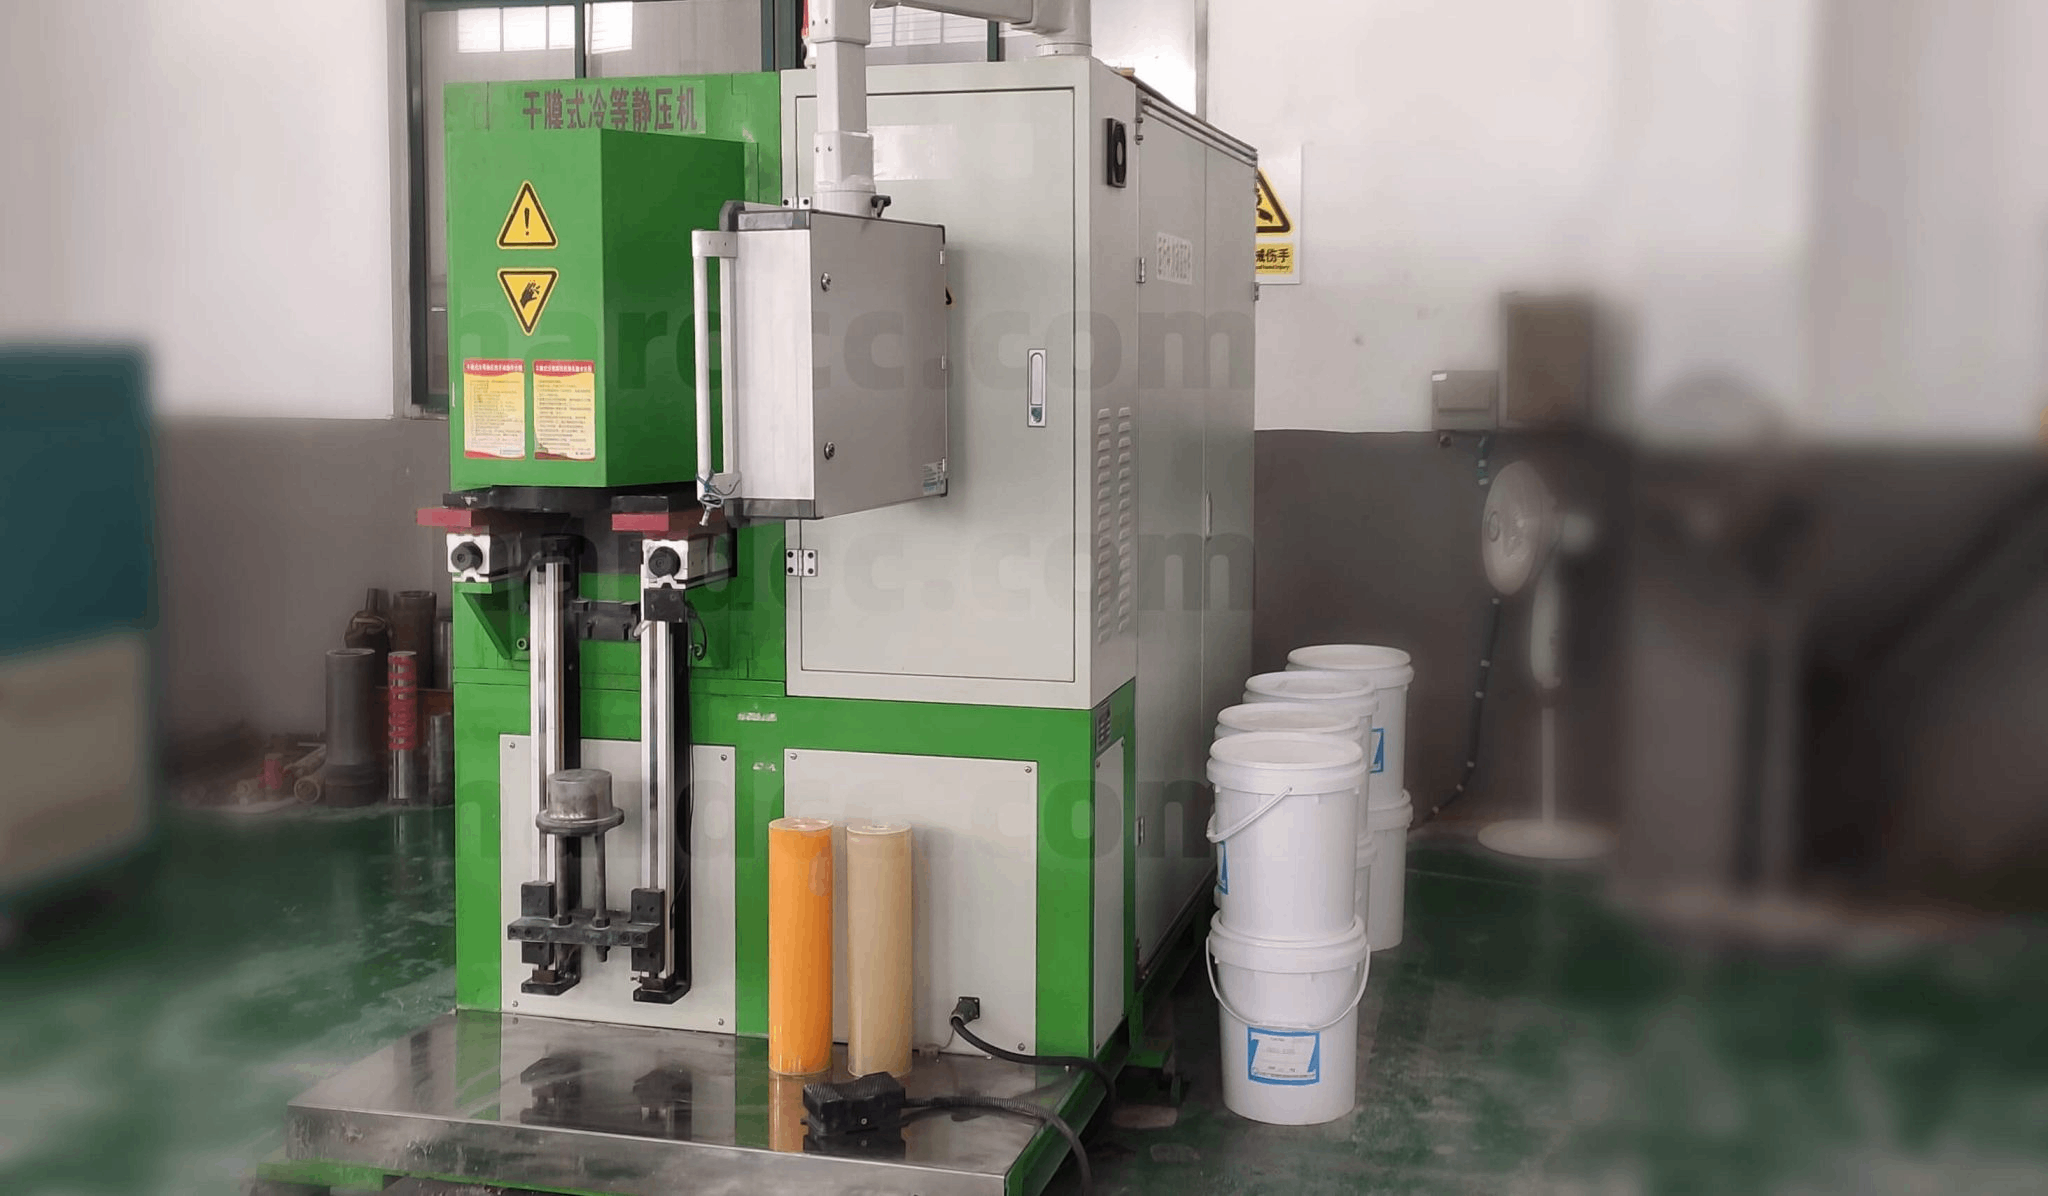
Studené izostatické lisování: Při izostatickém lisování je prášek rovnoměrně lisován ze všech směrů stejným tlakem. Toto rovnoměrné rozložení tlaku zajišťuje, že lisovaný keramický polotovar má konstantní hustotu. Rovnoměrná hustota pomáhá udržet konstantní míru smrštění během sinterování nebo horkého izostatického lisování, čímž se minimalizuje kroutení nebo deformace. Navíc vysoká pevnost polotovaru dosažená izostatickým lisováním zajišťuje výbornou trvanlivost a výkon finálního výrobku.
Část 4: Technologie sinterování
Sinterování je technika, která slouží k zhutnění granulárních keramických polotovarů na pevné materiály. Během sinterování dochází k odstranění pórů, malého množství plynu, nečistot a organických látek z polotovaru, což umožňuje růstu a zpevnění částic. K sinterování se obvykle používají elektrické pece. Kromě sinterování za atmosférického tlaku existuje také sinterování horkým lisováním a horké izostatické lisování (HIP). Zatímco kontinuální sinterování horkým lisováním zvyšuje produkční výkon, je nákladné z hlediska zařízení a forem, navíc délka hotového výrobku je omezena axiálním ohřevem. V současnosti jsou mnohé vysokoziskové produkty z alumíniové keramiky nebo speciální komponenty potřebné pro národní obranu, jako například keramické ložiska, zrcadla, jaderné palivo a válcové výrobky, většinou vyráběny pomocí metody HIP nebo beztlakového sinterování ve vakuu.
Část 5: Následné zpracování
Po sinterování vyžadují alumíniové keramiky řadu přesných obráběcích operací, aby splnily nároky různých vysokopřesných aplikací. Další zpracování přesné keramiky zahrnuje následující klíčové kroky:
Přesné broušení a leštění: Sinterované polotovary z alumíniové keramiky vyžadují přesné broušení a leštění, aby byla dosažena požadovaná povrchová úprava a rozměrová přesnost. Tento proces probíhá postupně – od hrubého broušení přes jemné broušení až po finální leštění.
Přesné řezání a tvarování: Na základě požadavků zákazníka lze sinterovanou alumíniovou keramiku dále řezat a tvarovat do složitých geometrií a intricních struktur. Pokroková laserová řezací technologie je široce využívána k zajištění přesnosti řezání a kvality hotového výrobku.
Inspekce a kontrola kvality: Zpracované přesné keramické součástky procházejí několika kontrolami a přísnou kontrolou kvality, aby byla zajištěna kvalita a výkon výrobku. Mezi běžné metody kontroly patří měření rozměrů, zkouška tvrdosti a testování tepelné stability. Během kontroly se používají specializované zařízení a nástroje a dodržují se příslušné normy a specifikace kontroly.
Díky těmto krokům přesného obrábění lze z oxidu hlinitého keramiky vyrobit přesné keramické díly, které splňují různé vysokotechnologické požadavky a jsou široce používány v elektronice, strojírenství, medicíně a dalších oborech.
