 Japanese
 English
 German
 French
 Italian
 Spanish
 Portuguese
 Polish
 Czech
 Turkish
 Russian
 Korean
図示する
高純度および標準的なアルミナセラミックスの特性と技術仕様、例えば高温圧縮強度、硬度、耐摩耗性などについて述べる。続いて、粉末の調製、成形方法(スリップキャスティング、押出成形、ホットプレスを含む)、焼結技術、さらに精密研削、切削、表面処理などの後工程による精密加工について詳細に説明する。これらのプロセスにより、アルミナセラミックスは機械、電子、医療分野における高精度な用途に適応できるようになる。
第1部:特徴と技術仕様
アルミナセラミックスは主に高純度タイプと一般タイプの二つに分けられる。高純度アルミナセラミック材料はAl2O3含有量が99%以上である。高い使用温度(最大1650℃、さらにはそれ以上)や、20℃における圧縮強度2000MPa、ビッカース硬さHv50が15.7(GPa)、破壊靭性kJ/mm²といった優れた性能を有しているため、機械、化学、石油産業において各種機械部品の製造に広く用いられている。電子産業では、集積回路基板や高周波絶縁材料として利用される。一方、一般アルミナセラミックスはAl2O3含有量によって98%、95%、90%、85%の各タイプに区分され、場合によってはAl2O3含有量80%または75%のものも一般アルミナセラミックに含まれる。
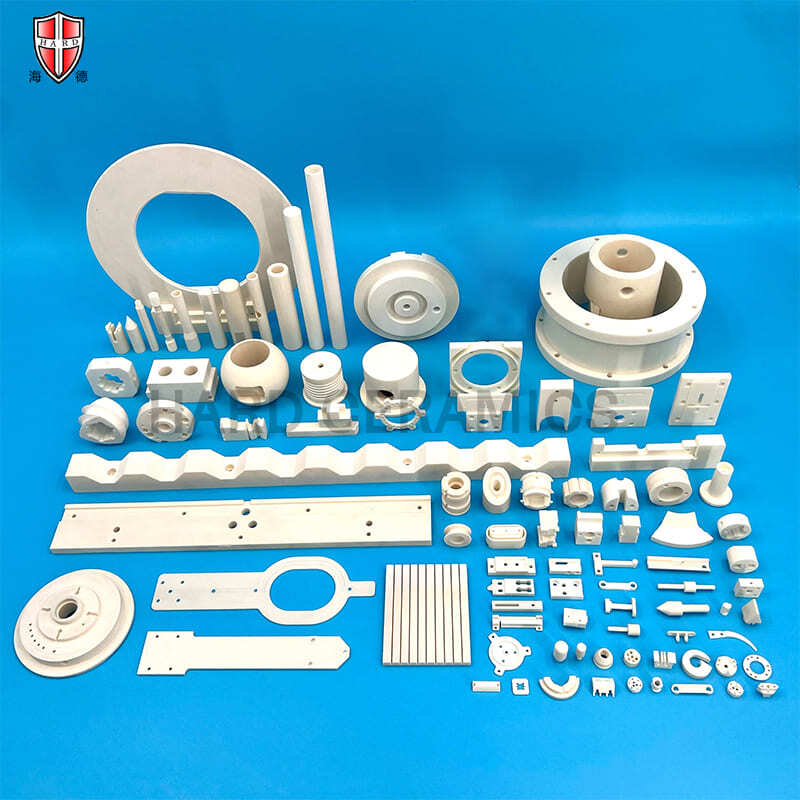
硬度: モース硬度は9で、ダイヤモンド(10)に次いで高く、耐摩耗鋼や普通鋼を大きく上回る。
優れた耐摩耗性: 耐摩耗性はマンガン鋼の266倍、高クロム鋳鉄の171.5倍に達する。過去10年間にわたる顧客追跡調査によれば、同一の作業条件下において、設備の使用寿命は少なくとも10倍に延長されることが確認されている。
軽量: アルミナセラミックスの密度は3.85g/cm³で、鋼の半分にすぎないため、設備への負荷を大幅に低減できる。当社のアルミナセラミックスの主要な技術指標は以下の通りである:Al2O3含有量≥99%、密度≥3.85g/cm³、ビッカース硬さHv50≥15.7(1600)Gpa(Kg/mm²)、圧縮強度≥2000MPa、破壊靭性≥4MPa·m1/2、曲げ強度≥330MPa、熱伝導率27.5W/mKなど。
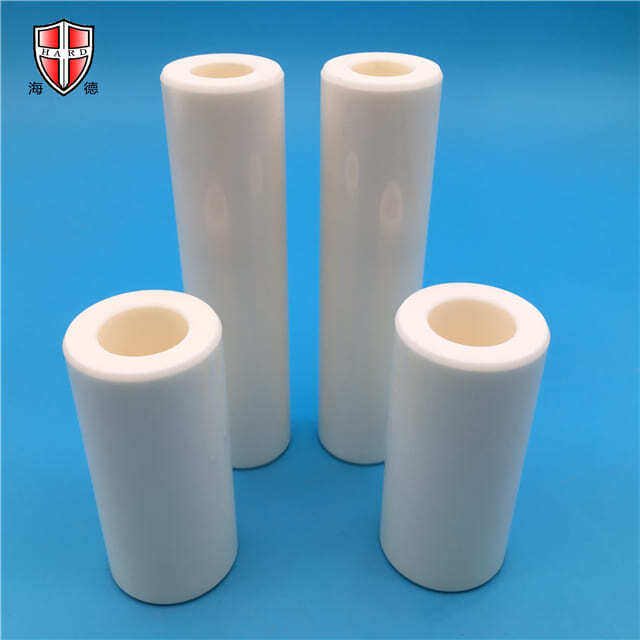
その中でも、99%アルミナセラミック材料は、セラミックフランジや異形セラミック構造部品、セラミック保護スリーブなど、各種の精密セラミック構造部品の製造に用いられています。アルミナセラミックは主に耐食性および耐摩耗性部品として使用されます。85%アルミナセラミックには、電気特性と機械的強度の向上のためにタルク粉末が添加されることが多く、モリブデン、ニオブ、タンタルなどの金属と封止することも可能です。また、電気真空装置において用いられることもあります。
第2部:粉末の調製
アルミナ粉末は、製品の要求仕様や成形プロセスに応じて、粒径1μm以下で製造されます。高純度アルミナセラミックの製造には、アルミナの純度が99%以上であるだけでなく、超微細な粉砕と均一な粒径分布が求められます。押出成形や射出成形を行う際には、粉末に10~30%のバインダーおよび可塑剤(通常は熱可塑性樹脂または樹脂)を添加する必要があります。有機系バインダーは、成形を容易にするため、150~200℃でアルミナ粉末と混合します。ホットプレス法による粉末材料では、バインダーの添加は不要です。半自動または全自動の乾式プレスを用いる場合は、粉末に対して特別な要件が適用されます。スプレーグランュレーションでは、流動性を向上させ、成形時の金型壁への自動充填を円滑にするため、粉末を球状にすることが求められます。さらに、粉末と金型壁との間の摩擦を低減するため、ステアリン酸やPVAなどの潤滑剤を1~2%添加する必要があります。
第3部:成形方法
アルミナセラミックスの成形方法には、乾式プレス法、スリップキャスティング法、押出し成形法、冷等方圧成形法、射出成形法、テープキャスティング法、ホットプレス法、およびホット等方圧成形法などがあります。近年では、圧力濾過成形法、直接固化成形法、ゲル成形法、遠心スリップキャスティング法、自由固形成形法といった他の成形技術も開発されています。形状やサイズ、複雑な形状、精度要求の違いに応じて、それぞれ異なる成形方法が求められます。以下に、一般的な成形方法について紹介します。
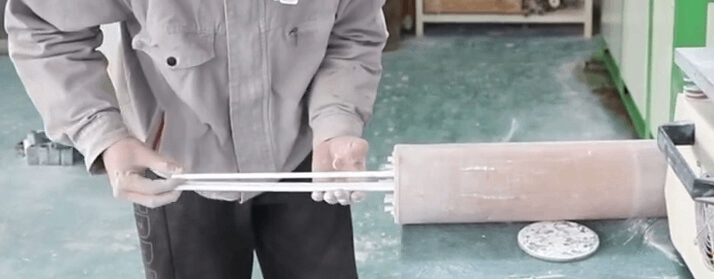
冷等方圧成形:等方圧成形では、粉末が均一な圧力のもと、あらゆる方向から同時に圧縮されます。この均一な圧力分布により、圧縮されたセラミック素形体は一定の密度を保ちます。均一な密度は、焼結やホット等方圧成形時の収縮率を安定させ、ひずみや変形を最小限に抑えるのに役立ちます。さらに、等方圧成形によって得られる高い素形体強度は、最終製品の優れた耐久性と性能を確保します。
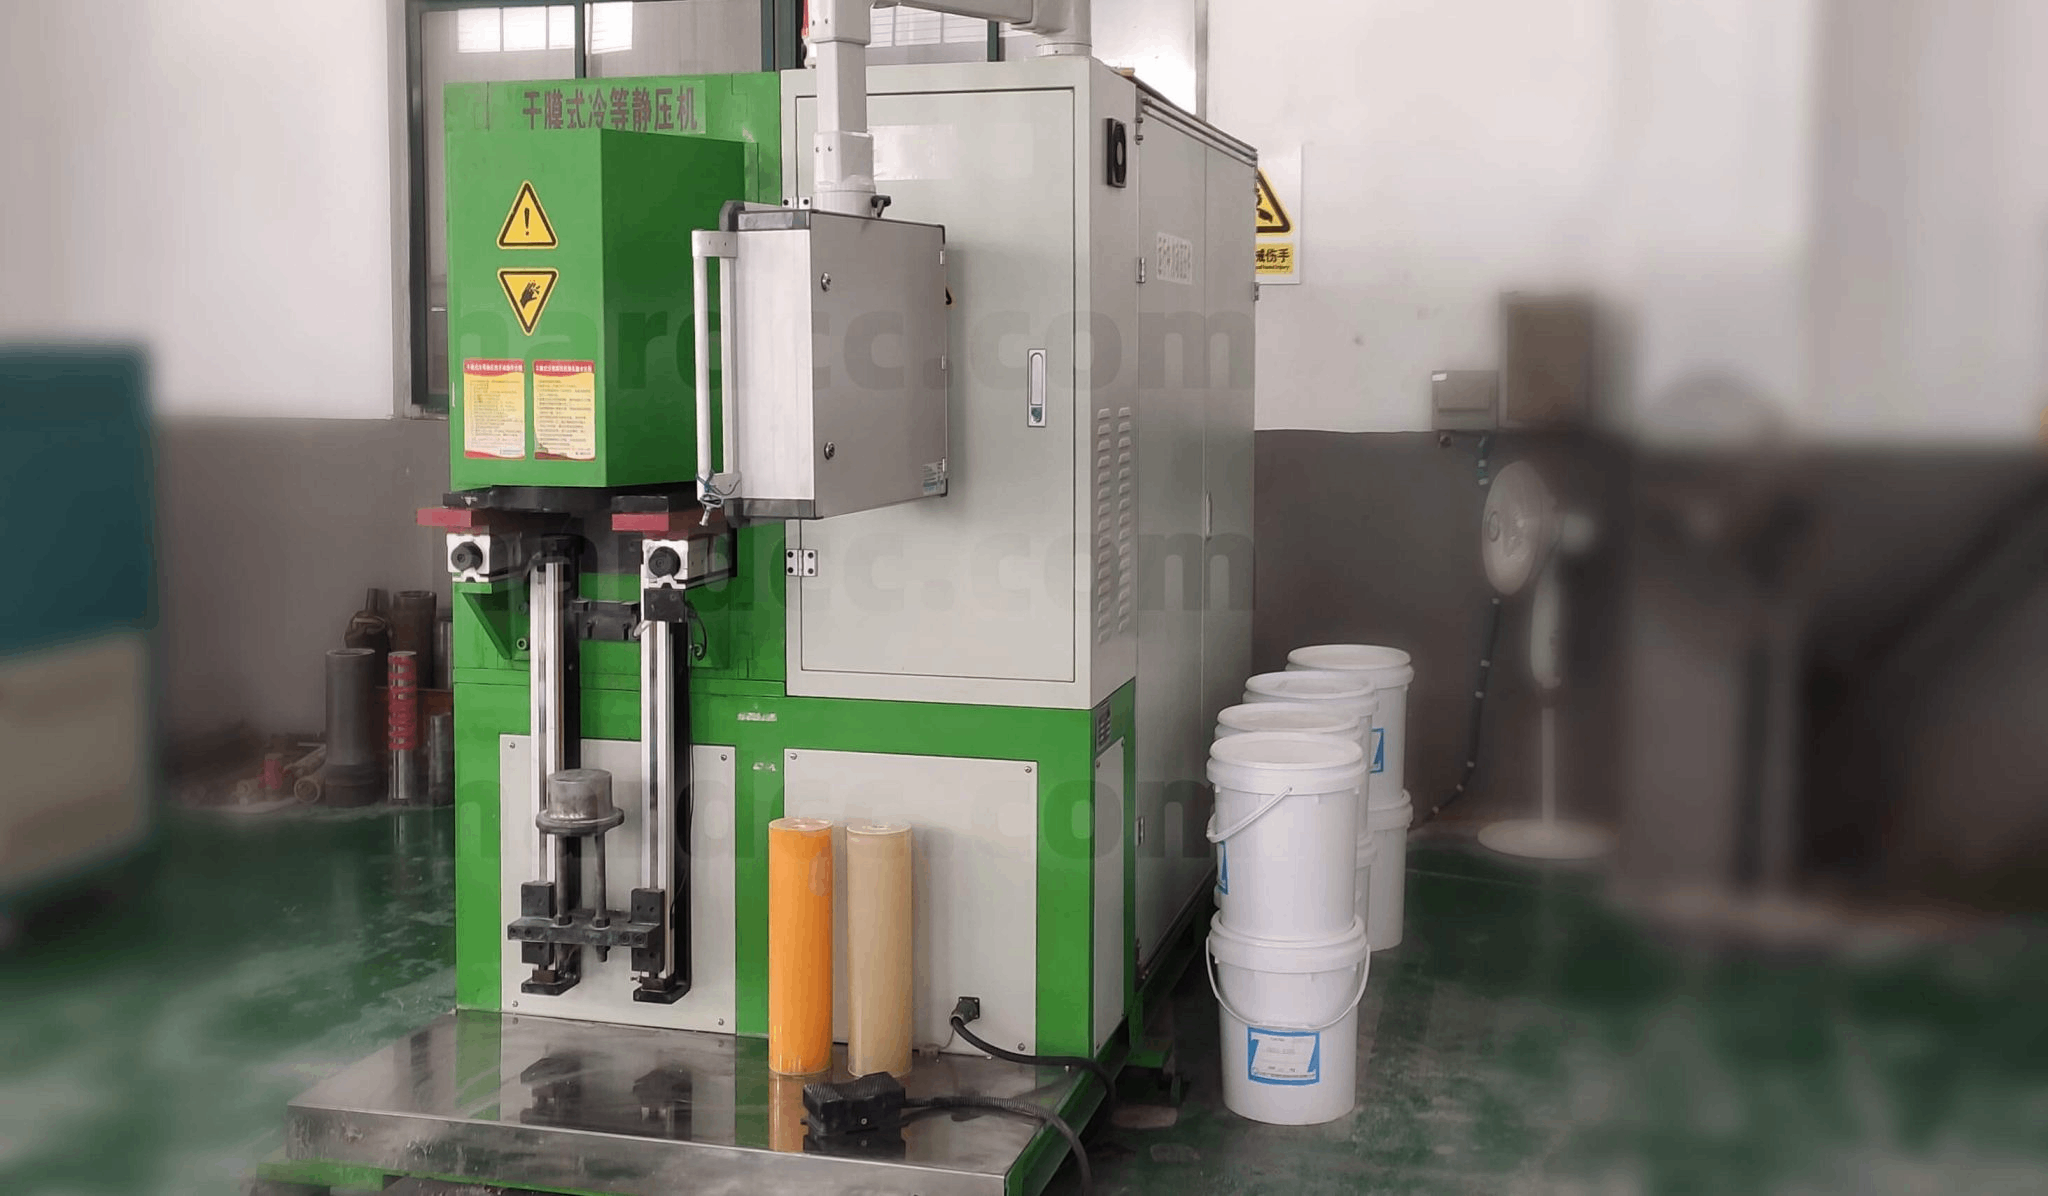
第4部:焼結技術
焼結とは、粒状のセラミック素形体を固体材料へと緻密化する技術です。焼結工程では、素形体中の気孔や微量のガス、不純物、有機物などを除去し、粒子間の結合を促進して固体化させます。焼結には主に電気炉が用いられます。大気圧下での焼結のほか、ホットプレス焼結やホット等方圧成形(HIP)といった方法もあります。連続型のホットプレス焼結は生産量を増やせる一方で、設備や金型のコストが高く、軸方向加熱のため完成品の長さに制限があります。現在、セラミックベアリング、鏡、核燃料、円筒形製品など、高付加価値のアルミナセラミック製品や国防用途に必要な特殊部品の多くは、主にHIP法や高真空無圧焼結法によって製造されています。
第5部:後処理
焼結後、アルミナセラミックスは各種高精度用途の要求に応えるため、一連の精密加工工程を必要とします。精密セラミックスの後処理には、以下の主要な工程が含まれます。
精密研削および研磨: 焼結後のアルミナセラミック素形体は、所望の表面仕上げと寸法精度を得るために、粗研削から精研削、そして最終的な研磨に至るまで、段階的に精密な研削・研磨を行います。
精密切断および成形: 顧客の要求に基づき、焼結したアルミナセラミックスはさらに切断され、複雑な幾何学形状や精巧な構造へと加工されます。切断精度と仕上がり品質を確保するため、先進的なレーザー切断技術が広く活用されています。
検査および品質管理: 加工された精密セラミック部品は、製品の品質と性能を確保するために、複数の検査と厳格な品質管理を経ます。一般的な検査方法には、寸法測定、硬度試験、熱安定性試験などがあります。検査時には専用の設備や工具を使用し、関連する検査基準および仕様に従います。
これらの精密加工工程により、アルミナセラミックは各種のハイテク要求に適合する精密セラミック部品へと加工され、電子機器、機械、医療などの分野で広く利用されています。
